Amikor a beszerzés egyedi kábelszerelvényre küld kérést, az első kérdések ritkán az árra vonatkoznak. Gyakrabban ezek a következők: Milyen szigetelőanyag 150°C-os expozícióhoz? Melyik vezeték mérőműszer visz elegendő áramot anélkül, hogy a köteg túl merev lenne? Milyen csatlakozó interfészt használ a párosító oldal? Ezek a kérdések döntik el, hogy az összeállítás túléli-e a gyártást, átmegy-e a minősítésen, és helytáll-e a terepen. Ez az útmutató végigvezeti azokat a döntéseket, amelyek ténylegesen alakítanak egy egyedi kábelszerelvényt, a vezető- és szigetelésválasztástól a csatlakozó kiválasztásáig, teszteléséig és a szállító minősítéséig.
Mi az egyedi kábelszerelvény?
Az egyedi kábelszerelvény egy meghatározott alkalmazásra tervezett vezetékek, kábelek, csatlakozók és védőelemek gyártott kötege. Ellentétben a készen kapható tápkábellel vagy a szabványos csatlakozóvezetékkel, az egyedi szerelvényt úgy építik fel, hogy pontosan megfeleljen a termék elektromos, mechanikai és környezetvédelmi követelményeinek. Lehet olyan egyszerű, mint egy kétvezetékes szilikon vezeték, előre lecsupaszított végekkel, vagy olyan bonyolult, mint egy többágú kábelköteg tömített csatlakozókkal, öntött húzásmentesítővel és fonott árnyékolással.
A kábelszerelvény és a kábelköteg közötti különbségtétel a gyakorlatban számít. A kábelszerelvény általában egyetlen kábelre vonatkozik, amelynek mindkét végén csatlakozók vannak, és gyakran két pont között szállítanak áramot vagy adatokat. A kábelköteg általában több vezetéket csoportosít egy strukturált kötegbe, gyakran elágazással, védőhüvellyel és több végponttal. Az Ön szállítója felváltva használhatja a kifejezéseket, de a munka, a szerszámok és a tesztelés hatóköre eltérő lehet.
Miért esik le gyakran a készen kapható kábel?
A szabványos kábelek akkor működnek, ha a környezet jóindulatú, és a mechanikai interfészek általánosak. Ez a legtöbb eredeti berendezés-gyártó esetében nem így van. A belső vezetékek körül hőt termelő készülékek, a folyamatosan vibráló motorok vagy a hő-, olaj- és kopásveszélyes járműkörnyezet kiteszik az árukábel korlátait.
A kész megoldások négy gyakori módon meghiúsulnak:
- Termikus eltérés: a szabványos, 80°C vagy 105°C hőmérsékletű PVC-huzal túl közel helyezkedik el a fűtőelemhez, ami a szigetelés lágyulását vagy idő előtti öregedését okozza.
- Mechanikai eltérés: a merev, vastag köpenyű kábel nem tud átvezetni egy kompakt zsanéron, és nem bírja az ismételt hajlítást.
- Csatlakozók eltérése: egy adott csatlakozócsalád, tűszám vagy vezetéktömítés iránti igényt nem lehet kielégíteni egy általános hosszabbító kábellel.
- Tanúsítási eltérés: a végterméknek meg kell felelnie az UL, VDE vagy CCC követelményeknek, és magának a vezetéknek vagy szerelvénynek rendelkeznie kell a vonatkozó jóváhagyásokkal.
Ez a fő oka az egyedi kábelösszeállításnak: az általános vezetéktermékek és az eszköz, a működési környezet és a célpiac specifikus korlátai közötti szakadék megszüntetése.
Kulcsfontosságú döntések az egyedi kábelösszeállítások tervezésében
Mielőtt felvenné a kapcsolatot a gyártóval, a leghasznosabb lépés az alapvető műszaki paraméterek átdolgozása. Ezek a döntések befolyásolják az anyagválasztást, a költségeket és a megbízhatóságot, ezért szándékos figyelmet érdemelnek, ahelyett, hogy alapértelmezés szerint a beszállítóra bíznák őket.
Vezetőanyag és sodródás
A réz az alapértelmezett vezetőanyag. Az ónozott réz gyakori a magas hőmérsékletű és párás környezetben, mivel az ónbevonat ellenáll az oxidációnak és a korróziónak, ezért sok szilikon és besugárzással térhálósított vezeték ónozott sodrott vezetőket használ. A csupasz réz olcsóbb, de hajlamosabb a felületi oxidációra idővel, különösen magas hőmérsékleten.
A megnyúlás befolyásolja a rugalmasságot és a fáradtság élettartamát. A finom szálú vezeték könnyebben meghajlik, és sokkal jobban bírja az ismételt hajlítást, mint egy tömör vagy durva sodrású vezeték. A kompromisszum a költség és a felmondási erőfeszítés. A finom sodrás gondos csupaszítást és préselést is igényel, hogy elkerülje a szálak beszakadását. Ha a szerelvény működés közben elmozdul, például egy robotkarban vagy a mosogatógép ajtajában, helyezze előnyben a finom sodrást, és ellenőrizze a rugalmas élettartamot a szállítójával.
Szigetelő és kabát anyagok
Az anyagválasztás általában a legkövetkezményesebb döntés egy egyedi kábelszerelvénynél, mivel közvetlenül meghatározza a hőmérsékleti besorolást, a rugalmasságot, a vegyszerállóságot és a költségeket.
A PVC az általános célú alkalmazások igáslója. Az UL1007 és UL1015 80°C-os, illetve 105°C-os besorolást fed le. A PVC megfizethető, könnyen feldolgozható, és számos színben kapható, de alacsony hőmérsékleten merevvé válik, és a besorolási határ közelében meglágyul vagy lebomlik.
A szilikongumi a PVC-n túl jóval bírja a folyamatos hőt, számos UL szilikon huzaltípussal, amelyek 150°C, 200°C vagy magasabb hőmérsékletűek. A szilikon emellett rendkívül rugalmas, így alkalmas szűk helyeken történő marásra és mozgással járó alkalmazásokra. A puhább felület könnyebben dörzsölhet, ezért a nagy kopásnak kitett helyeken érdemes megfontolni a védőhüvelyes vagy fonott szilikon konstrukciókat.
A gyakran XLPE vagy XLPO címkével ellátott térhálós polietilén jó egyensúlyt kínál: magasabb hőmérsékleti besorolást biztosít, mint a PVC, jobb mechanikai szívósságot, mint a szilikon, és vékonyabb falvastagságot ugyanazon feszültségérték mellett. A besugárzással térhálósított vezetékek, mint például az UL1430, UL3173 vagy UL3321, gyakoriak olyan készülékekben, világításban és elektromos berendezésekben, ahol lánggátlásra és hőállóságra van szükség.
A PTFE és FEP fluorpolimer szigetelések biztosítják a legmagasabb folyamatos hőmérsékleti képességet, jellemzően 200°C körül, kiváló vegyszerállósággal és alacsony gázkibocsátással. Igényes környezetben használják, ahol a többletköltséget a megbízhatósági követelmények indokolják.
Névleges feszültség és vezetékmérő
A névleges feszültség határozza meg a szigetelés vastagságát, de ritkán ez a tényező határozza meg a vezeték méretét. Áramvezető képesség, elfogadható feszültségesés és mechanikai szilárdság meghajtó mérő kiválasztása. Az összeállítás gyártója javasolhat egy mérőműszert, miután meghatározta az áramkörönkénti áramerősséget és a megengedett hőmérséklet-emelkedést, de a végső számítás felelősségét meg kell osztani a mérnök és a szállító között, különösen, ha a huzalköteg szorosan össze van csomagolva.
Ha nagy az áramerősség, de az út rövid és vibráció van jelen, a vezeték mechanikai tulajdonsága fontosabbá válhat, mint az ampaitás. Egy vastag, durva szálú vezeték túl merev lehet az útválasztási útvonalhoz. Ez az egyik oka annak, hogy az egyedi kábelszerelés tudományágként létezik: egyensúlyba hozza az elektromos, termikus és mechanikai igényeket, ahelyett, hogy egyetlen adatlapból választaná ki a vezetéket.
Csatlakozó kiválasztása és lezárása
A csatlakozó kiválasztása az egyedi kábelösszeállítás egyenletének második fele. Ugyanaz a vezeték specifikációja nagyon eltérően működhet a csatlakozótól, a kapocs krimpelésétől és a lezárásához használt feszültségmentesítőtől függően.
Kezdje a párosítási felülettel. Ha eszköze szabadalmaztatott porthoz vagy ipari szabványos csatlakozócsaládhoz csatlakozik, a döntés már korlátozott. A fennmaradó változók az érintkezési felület, a huzal bemeneti szöge, a reteszelő mechanizmus és a tömítési követelmények. Ha teljes szabadsággal rendelkezik, válasszon olyan csatlakozót, amely bizonyított az iparágában, és több forrásból is elérhető.
Magas hőmérsékletű környezetben ellenőrizze, hogy a csatlakozó háza és az érintkezőszigetelő a vezeték hőmérsékletével megegyező hőmérsékletre van méretezve. A 200 °C-os szilikonhuzal, amely 105 °C-os nejlonházhoz van csatlakoztatva, olyan gyenge pontot hoz létre, amely meghiúsítja a huzalválasztás célját. Hasonló módon préselje be a megfelelő kapcsot, lehetőleg a gyártó által megadott szerszámmal, és ellenőrizze a krimpelés magasságát. A rossz krimpelés időszakos meghibásodásokat és túlmelegedést okoz nagy áramerősség mellett.
A húzásmentesítés a leginkább figyelmen kívül hagyott lezárási részlet. Az a pont, ahol a vezeték belép a csatlakozóba vagy a házba, a természetes feszültségkoncentráció helye. A ráöntés, a hőre zsugorodó csövek és a tömítések mind ezt a célt szolgálják. Megfelelő húzásmentesítés nélkül a hajlítás és húzás végül eltöri a vezetékeket, vagy megfeszíti a krimpelési kötést, függetlenül attól, hogy maga a vezeték milyen jól van megadva.
Védelmi és útválasztási szempontok
Miután kiválasztotta a vezetéket és a csatlakozókat, gondolja át, hogy az összeállítás hogyan halad át a végterméken. A végpontokon lévő hőre zsugorodó cső védi a szabaddá vált huzalszálakat a krimp közelében. A hüvelyek, mint például a szőtt üvegszál vagy a szilikon bevonatú üvegszál, kopásállóságot és további hőgátot adnak a magas hőmérsékletű zónákban. A már kezdettől fogva előírható egy fonott szilikon konstrukció a nagyobb mechanikai tartósság érdekében a már rugalmas huzal kivitelben.
Környezetvédelmi tömítőanyagok nedvességnek kitett készülékekhez, például fürdőszobai fűtőtestekhez, intelligens WC-fedelekhez és porszívókhoz. A víz behatolása a csatlakozó interfészén gyakori térhiba. Lezárt csatlakozók, tömítés vagy konform bevonat a NYÁK végén rendelkezésre állnak, de ezek költséget jelentenek, ezért a döntésnek a végtermék tényleges IP-besorolási célját kell követnie.
A gyártási folyamat: amit a beszállítónak ellenőriznie kell
Az egyedi kábelszerelés nem csak a megfelelő vezeték és csatlakozó kombinálásáról szól. A gyártási folyamat határozza meg, hogy a mérnöki specifikáció ténylegesen megvalósul-e. Egy megbízható beszállító ellenőrzi a vezető csupaszítását, krimpelését, forrasztását, öntését és tesztelését, mint egyedi folyamatlépéseket, mérhető kritériumokkal.
Vágás és csupaszítás
A precíziós vágás biztosítja a hossz egyenletességét. A csupaszításnak el kell távolítania a szigetelést anélkül, hogy a vezetőszálakat bemetszeni. A bevágott szálak túlélhetik a kezdeti tesztelést, de később meghibásodnak a flexibilis fáradtság miatt. Finom szálú huzaloknál a jó és a rossz csík közötti különbség csak nagyításnál látszik, ezért a neves gyártók húzóvizsgálatot és időszakos mikrometszeti elemzést végeznek.
Krimpelés és forrasztás
A krimpelés minősége meghatározza az érintkezési ellenállást és a mechanikai tartást. A megfelelően préselt kivezetés ellenőrzött módon deformálja a hengert a vezető és a szigetelés körül. A húzóerő és a krimpelési magasság a két szabványos vezérlőelem. A forrasztáshoz szükség van a hőmérséklet szabályozására, hogy elkerüljük a szigetelés felszívódását vagy a rideg kötések kialakulását.
Összeszerelés és védelem
A végső összeszerelés során a vezetékeket a csatlakozóházba vezetik, védőhüvelyt szerelnek fel, és a húzásmentesítőt öntik vagy rögzítik. Az emberi elem itt számít: az egyértelmű munkautasítások, szemléltetőeszközök és minőségellenőrzés csökkenti a hibás huzalozás vagy a fordított polaritás kockázatát. Egyetlen megfordított vezeték egy csatlakozóban nehezen követhető térhibát okozhat.
Tesztelés és nyomon követhetőség
A 100%-os elektromos teszt az ipari alap az egyedi kábelszerelvényeknél. A folytonosság, a szigetelési ellenállás és a dielektromos ellenállás az alapvető ellenőrzések. Az alkalmazástól függ, hogy szükség van-e teljes hi-pot tesztre; az elektromos hálózatra csatlakozó készülékeknek rendelkezniük kell vele. A nyomon követhetőség akkor számít, amikor a termék szolgáltatásba kerül, és a kiváltó ok elemzésére van szükség. Kérdezze meg a szállítót a tétel nyomkövetési kódjairól, a kötegelt rekordokról és arról, hogyan kezelik a nem megfelelő anyagokat.
Az egyedi kábelszerelvényeket érintő tanúsítványok és szabványok
A tanúsítás nem kitüntetés; ez a jogi és gyakorlati átjáró a termék adott piacon történő értékesítéséhez. A vezeték- és kábeltermékek általában UL tanúsítvánnyal rendelkeznek Észak-Amerikában, VDE vagy TUV Európában, és CCC vagy CQC Kínában. Az összeszerelő szállítójának nem kell minden vezetéket házon belül tanúsítania, de az általa használt vezetékeknek rendelkezniük kell a végtermék által megkövetelt jóváhagyással.
Az európai piac esetében a kisfeszültségű irányelv, valamint a RoHS és REACH korlátozások betartása várható. Észak-Amerikában általában az UL által elismert alkatrészekre van szükség a végtermék biztonsági tanúsításához. Kína esetében a CCC tanúsítás bizonyos vezeték- és kábelkategóriákra vonatkozik, míg a CQC más kategóriákra vonatkozik. Ha a végtermék elektromos készülék, a belső vezetékeknek meg kell felelniük a vonatkozó készülékszabvány által elvárt hőmérsékletnek, feszültségnek és gyúlékonysági besorolásnak.
Ha az ellátási lánca megköveteli az autóipari minőségi gyakorlatokhoz való igazodást, az IATF 16949 tanúsítvánnyal rendelkező beszállító további fegyelmet biztosít a kockázatelemzés, a változáskezelés és a gyártási alkatrészek jóváhagyása terén. Ez a tanúsítás nem változtatja meg a vezeték specifikációját, de megváltoztatja azt, hogy a szállító hogyan dokumentálja és ellenőrzi folyamatát.
Egyedi kábelszerelvény-gyártó kiválasztása
A gyártó kiválasztása a képesség és a termék tényleges kockázati profiljának összehangolásáról szól. A nagy mennyiségű készülékgyártó esetében a beszállítónak bizonyítania kell a készülék belső huzalozása, a szilárd folyamatszabályozás és a versenyképes költségek terén szerzett tapasztalatát. Az autóipari vagy ipari vásárlók számára a prioritás a rendszerszintű minőségirányítás és nyomon követhetőség felé tolódik el.
A házon belüli huzalextrudálással és kábelköteg-összeállítással rendelkező gyártó gyakorlati előnyöket kínál. Kezdettől fogva szabályozzák az anyagspecifikációt és a vezeték minőségét, ami lerövidíti a kommunikációt, és csökkenti annak esélyét, hogy egy harmadik féltől származó vezetéksor kilép a specifikációból. Az olyan vállalatok, mint a Jiangyin Zhijun Appliance Electric Cable és Wire Co., Ltd., szigetelt vezetékeket és kész kábelkötegeket is gyártanak egy fedél alatt, ami akkor számít, ha az egyedi kábelszerelési projektek szoros koordinációt igényelnek a vezeték kiválasztása és a kábelköteg összeszerelése között.
A beszállítók értékelésekor érdeklődjön a minőségbiztosítási rendszer tanúsítványáról, a termékeik szabványairól, és arról, hogy van-e tapasztalata az Ön konkrét alkalmazásában. Hasznos kiindulópont egy közvetlen beszélgetés egy tipikus telepítésről: a vezeték pontos besorolásáról, a csatlakozó stílusáról, az árnyékolási vagy hüvelyes követelményekről és a tesztelési protokollról. A beszállító válaszai ezekre a konkrétumokra többet árulnak el, mint bármely általános marketing állítás.
Az átfutási idő és a minimális rendelési mennyiség gyakorlati korlátok, amelyeket teljes átláthatósággal kell megtárgyalni. Az egyedi összeállítások gyakran prototípus fázissal kezdődnek, ezt követi a kísérleti gyártás és a tömeggyártás. Erősítse meg, hogy a szállító támogatja-e az egyes fázisokat, és mi az átfutási idő az egyes minta iterációinál.
A beszállítók korai bevonásának szerepe
Gyakori hiba, hogy a kábelszerelvény-gyártó megkeresésére várni, amíg a termékterv lefagy. Addigra a helyszűke, a csatlakozóválaszték és a hőköltség már rögzített, ami gyakran kompromisszumot kényszerít azon a területen, ahol a kábelszerelvénynek teljesítenie kell. A gyártó korai bevonása lehetővé teszi a vezeték idomszerének a rendelkezésre álló elvezetési helyhez viszonyított ellenőrzését, a csatlakozó hőmérsékleti besorolásának a környezeti viszonyokkal való összevetését, és rugalmasabb vagy tartósabb konstrukciót kérhet a szerszám vágása előtt.
A korai bevonulás lehetőséget ad a gyártónak arra is, hogy öntött húzásmentesítő konstrukciókat, eltérő huzalozást vagy költséghatékonyabb, hitelesített huzalstílust javasoljon, amely továbbra is megfelel a követelményeknek. Javaslataik gyakran abból származnak, hogy hasonló összeállítások meghibásodását tapasztalták a területen, és olyan tapasztalatot szereztek, amelyet a vevő belső mérnöki csapatában nehéz megismételni. Már egyetlen megbeszélés a koncepció fázisában megakadályozhatja a későbbi költséges újratervezést.
Egy működő példa: Magas hőmérsékletű készülékek huzalozása
Vegyük fontolóra egy asztali légsütőt. A fűtőelem közelében lévő belső vezetékeknek el kell viselniük a tartósan 105°C feletti hőmérsékletet, és az elvezetési útvonalnak szorosnak kell lennie. Az ésszerű specifikáció a 150°C vagy 200°C névleges szilikon szigetelésű vezetékkel kezdődik, ónozott rézvezetővel, amely elég finom szálú ahhoz, hogy feszültség nélkül kövesse az útvonalat. A fűtőelem csatlakozásaihoz magas hőmérsékletű kivezetésre és hőre zsugorodó vagy karmantyús átmenetre van szükség a krimpelési terület védelmére. A kábelköteg ezután egy vezérlő NYÁK-ra fut, ahol a csatlakozó ház hőmérsékletének meg kell egyeznie a csatlakozási pont vezetékhőmérsékletével. Minden döntés összefügg: az útvonal határozza meg a szálak számát, a hőforrás határozza meg a szigetelést, a PCB csatlakozó pedig a lezárási formátumot.
Ugyanez a logika vonatkozik a fürdőszobai fűtésre, az indukciós tűzhelyre vagy a motor vezetékcsatlakozására. A sajátosságok különböznek, de a sorrend ugyanaz: termikus környezet, mechanikai útválasztás, áramterhelés, lezárás és tanúsítás. Az egyedi kábelszerelés tudománya nem az egzotikus anyagokról szól; arról van szó, hogy minden egyes rést szándékosan bezárunk. Légsütő magas hőmérsékletű vezérlőkövei szemléltesse, hogyan valósulnak meg ezek a követelmények egy gyártási részben.
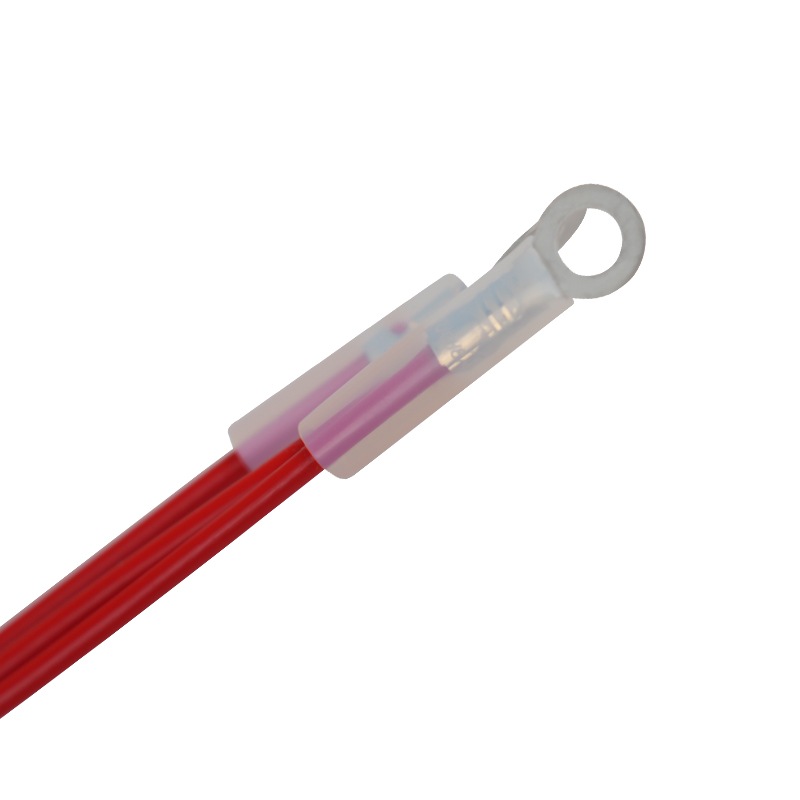 Légsütő vezetékek Légsütő magas hőmérsékletű szabályozó kábelköteg beszállítói, gyár A Jiangyin Zhijun Appliance Electric Cable and Wire Co., Ltd. a kínai egyedi légfrissítő vezetékek légsütő magas hőmérsékletű szabályozó kábelkötege... Termék megtekintése →
Költségmeghajtók egyedi kábelszerelésben
A költség az anyag összetettségének, a folyamat lépéseinek és a minőségi követelményeknek a függvénye. Egy egyszerű PVC belső csatlakozó vezeték, az egyik végén öntött szabványos csatlakozóval alacsony költségű cikk. Az ár emelkedik a magas hőmérsékletű szigeteléssel, a finom sodrással, a több csatlakozóval, a fröccsöntéssel és a magasabb vizsgálati szabványokkal.
A huzalmérő közvetlenül meghajtja az anyagköltséget. A szükségesnél nehezebb nyomtáv megadása növeli a réz költségét és a köteg merevségét anélkül, hogy funkcionális előnyökkel járna. Ugyanez vonatkozik a szigetelés vastagságára is: 50 V-os alkalmazásban szükségtelen lehet egy 600 V-os vezeték, ha a névleges feszültséget nem a végtermék szabványa határozza meg.
A csatlakozó minősége is számít. A bejáratott gyártók márkás csatlakozói többe kerülnek, de csökkentik az ellátási kockázatot és a kibocsátási arányt. A szabadalmaztatott csatlakozók egyedi szerszámozása olyan előzetes befektetést jelent, amelynek csak megfelelő mennyiség mellett van értelme. Kisebb sorozatok esetén a szabványos csatlakozócsalád kiválasztása elkerüli a szerszámköltséget és lerövidíti az átfutási időt.
A másik látható költségelem a tesztelési követelmények. Az alapvető folytonossági és hi-pot teszt olcsó, de a 100%-os húzóerő-teszt és az automatizált méretellenőrzés több időt vesz igénybe. Döntse el, hogy mely tesztek számítanak az alkalmazás hibamódjának szempontjából. Egy autóipari ügyfél teljes PPAP-csomagot szeretne; a készülék vásárlójának csak megfelelőségi tanúsítványra lehet szüksége. Mindkét követelmény érvényes, de az ára nem azonos.
Gyakori specifikációs hibák és azok elkerülése
A legtöbb egyedi kábelszerelési probléma a specifikáció szakaszából ered. A gyártók által tapasztalt leggyakoribb hibák a következők:
- A hőmérséklet-besorolás túlzott megadása a tényleges környezeti hőmérséklet és az áramemelkedés figyelembevétele nélkül, ami növeli a költségeket és csökkenti a rugalmasságot.
- A csatlakozó kiválasztása a vezeték bemeneti irányának és a panel mögött rendelkezésre álló helynek a megerősítése előtt, ami később kompromisszumot kényszerít az útválasztásban.
- Figyelmen kívül hagyja a csatlakozóház hőmérséklet-csökkenését, amely először meghibásodik, még akkor is, ha a vezetéket helyesen határozták meg.
- Feltételezve, hogy a vékonyabb huzal mindig jobb az elvezetéshez, anélkül, hogy figyelembe vesszük a végponton szükséges mechanikai szilárdságot és a szerelvényre kifejtett húzóerőt.
- A prototípus fázis kihagyása egy kritikus kábelkötegnél, majd csak a gyártás során fedezi fel az útválasztási vagy illeszkedési problémát.
Jó gyakorlat az, hogy a szállítókkal való kapcsolatfelvétel előtt töltse ki a kábelszerelvény specifikációs lapot. Tartalmazza az áramkörök számát, az áramkörönkénti áramot, a névleges feszültséget, a folyamatos és csúcshőmérsékletet az egyes útválasztási szegmenseknél, a minimális hajlítási sugarat, a csatlakozók típusait mindkét végén, a behatolás elleni védelem követelményét, a szükséges tanúsítványokat és a várható éves mennyiséget. A beszállítók ezután reális árajánlatot adhatnak Önnek, és azonosíthatják a specifikációban szereplő ellentmondásokat, például 200 °C-os környezetet kombinálva egy 105 °C-os csatlakozóval.
Minőségbiztosítás és helyszíni teljesítmény
A kábelszerelvények helyszíni meghibásodását ritkán okozza egyetlen drámai esemény. A legtöbb oka a halmozott termikus öregedés, kopás, flexibilis kifáradás vagy a gyártás során nem bekapott krimpelt terminál mikrorepedése. A minőségbiztosítási rendszerek azért fontosak, mert növelik a hiba észlelésének valószínűségét az összeszerelő szállítás előtt.
A vevő számára a gyakorlati minőségi jelzések a meglévő tanúsítványok, a folyamatdokumentáció, valamint az a fegyelem, amellyel a szállító a változtatási kérelmeket kezeli. Az a gyártó, amely azonnal frissíti a mérnöki rajzot, amikor egy vezetékmérő megváltozik, és a gyártás előtt elküldi a felülvizsgált rajzot, sokkal megbízhatóbb, mint az a gyártó, amely egyszerűen végrehajtja a rendelést, és reméli, hogy a régi rajz továbbra is érvényes.
Ha a termék magas hőmérsékletnek van kitéve, a szigetelőanyag kiválasztása biztonsági kérdéssé válik. A PVC meglágyul és lebomolhat, ha a besorolása felett van kitéve; A szilikon ellenáll a magas hőmérsékletnek, de megfelelő égésgátló készítmények nélkül parázslik. Az anyag adatlapja önmagában nem mondja el a teljes történetet; a beszállítónak a tanúsító testületekkel és a különböző alkalmazásokban végzett helyszíni teljesítményével kapcsolatos tapasztalata reálisabb képet ad.
Gyakorlati lépések az induláshoz
Ha az egyéni kábelszerelvény meghatározásának korai szakaszában jár, az út egyszerű:
- Dokumentálja az összeszerelés elektromos, termikus, mechanikai és környezeti követelményeit.
- Határozza meg a végtermék céltanúsítványait.
- Válassza ki a jelölt vezetéktípusokat és csatlakozócsaládokat egy megbízható gyártó katalógusából.
- Kérjen a kábelszerelvény gyártójától az Ön specifikációinak megfelelő mintákat, majd tesztelje azokat a tényleges alkalmazásban.
- Tekintse át a gyártó minőségi tanúsítványait és a gyári audit eredményeit, mielőtt elkötelezi magát a mennyiségi rendelés mellett.
További technikai háttér, cikkek a hogyan javítják a háztartási készülékek kábelkötegei a biztonságot és a megbízhatóságot and hogyan válasszunk magas hőmérsékletű vezetéket lefedi a mögöttes elveket az alkalmazás szempontjából. A legtöbb beszállító hajlandó megvitatni a tervezési felülvizsgálatot is, ha hozzávetőleges specifikációt hoz.
Következtetés
Az egyedi kábel összeszerelésnek nem kell bonyolultnak lennie, de szándékosnak kell lennie. Először határozza meg a működési környezetet, majd válassza ki a hozzá illő vezetőt, szigetelést, csatlakozót és védelmi stratégiát. Válasszon olyan gyártót, amely a teljes folyamatot irányítja, a huzalextrudálástól a végső tesztelésig, és elég korán bekapcsolódik ahhoz, hogy megakadályozza az újratervezési hurkokat. Nem az a legolcsóbb szerelvény, amelynek a vételára a legalacsonyabb, hanem az, amelyik először megy át a minősítésen és visszahívás nélkül fut végig a terepen. Ez a megbízhatóság az első minta megrendelése előtt hozott döntésekkel kezdődik.